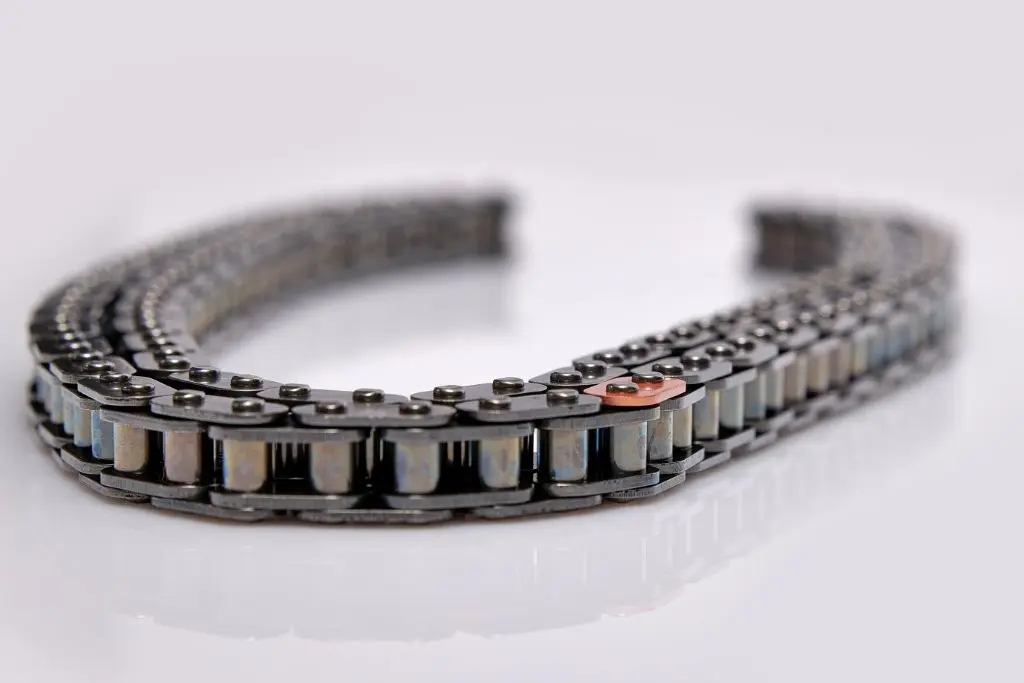
„Łańcuch się rozciągnął” – to jedno z najczęściej wypowiadanych zdań przy diagnozie napędu rozrządu. Ogniwa łańcucha nie rozciągają się jednak jak guma.
Łańcuch wydłuża się, bo zużywają się jego przeguby: sworznie i tulejki.
W tym artykule wyjaśniamy, jak dokładnie przebiega ten proces, co go przyspiesza, jak go rozpoznać i co można zrobić po stronie samej konstrukcji łańcucha – na przykładzie obróbki sworzni metodą dyfuzji wanadu.
Łańcuch rozrządu to szereg ogniw połączonych przegubami. W każdym przegubie sworzeń obraca się względem tulejki, gdy ogniwo wchodzi na koło zębate i z niego schodzi. Ten ruch odbywa się pod obciążeniem – siłą naciągu łańcucha – i powtarza się przy każdym okrążeniu łańcucha, czyli miliony razy w trakcie eksploatacji.
Efektem jest tarcie ślizgowe między zewnętrzną powierzchnią sworznia a wewnętrzną powierzchnią tulejki. Z czasem obie powierzchnie wycierają się, luz w przegubie rośnie, a odległość między osiami sąsiednich sworzni – czyli podziałka łańcucha – nieznacznie się zwiększa. Pojedynczy przegub zużywa się zmieniając swój wymiar o rząd setnych części milimetra, ale łańcuch złożony jest z kilkudziesięciu takich przegubów. Zużycie sumuje się więc na całej długości łańcucha.
Skalę dobrze widać na następującym przykładzie: dla łańcucha o długości 1000 mm wydłużenie o 0,269% oznacza przyrost długości o ok. 2,7 mm, a wydłużenie o 0,136% – o ok. 1,4 mm. To wartości, które napinacz jest w stanie skompensować – ale tylko do pewnego momentu, a każdy milimetr przesuwa wzajemne położenie wałka rozrządu i wału korbowego.
Tempo zużycia przegubów zależy w dużej mierze od warunków, w jakich pracuje łańcuch. W praktyce warsztatowej najczęściej powtarzają się te same czynniki.
Łańcuch, ślizgi i koła zębate są smarowane olejem silnikowym, a napinacz hydrauliczny pracuje w funkcji zmian ciśnienia oleju. Długie interwały wymiany, przeciąganie interwałów longlife i olej niezgodny ze specyfikacją producenta prowadzą do zaszlamienia kanałów i spadku ciśnienia oleju w górnej części silnika. Napinacz reaguje wtedy z opóźnieniem, łańcuch pracuje pulsacyjnie – raz luźny, raz napięty – a szarpnięcia gwałtownie obciążają przeguby.
W silnikach z wtryskiem bezpośrednim z układami EGR i DPF/GPF do oleju trafia spora ilość osadów węglowych tzw. 'sadzy’. Jej cząstki działają jak środek ścierny i krążą w układzie smarowania, przyspieszając zużycie powierzchni ślizgowych – w tym sworzni i tulejek łańcucha.
Modny w konstrukcji nowoczesnych silników downsizing i turbodoładowanie powodują wyższe obciążenia jednostkowe przy zastosowaniu lżejszych, cieńszych łańcuchach o mniejszej podziałce. Zmniejszenie masy ma istotne znaczenie pod kątem dynamicznych zmian prędkości obrotowych silnika w jednostce czasu.
Do tego dochodzą drgania skrętne wału korbowego, częste rozruchy zimnego silnika, przy których ciśnienie oleju wolno narasta, oraz pompy oleju o zmiennej wydajności pracujące przy niższych ciśnieniach niż w starszych konstrukcjach silników.
Skoro wydłużenie łańcucha zaczyna się w przegubie, o tempie zużycia w dużej mierze decydują właściwości powierzchni sworznia: twardość, grubość i jednorodność warstwy utwardzonej oraz to, jak warstwa jest związana z materiałem rdzenia. Sworznie łańcuchów rozrządu poddaje się obróbce cieplno-chemicznej.
Na rynku stosuje się kilka metod:
|
Metoda obróbki sworznia |
Na czym polega |
|
Standardowe węgloazotowanie |
Nasycanie powierzchni stali węglem i azotem, a następnie hartowanie. Najbardziej rozpowszechniona metoda. |
|
Ulepszone węgloazotowanie |
Odmiana węgloazotowania o zmodyfikowanych parametrach procesu, dająca gęstszą strukturę warstwy powierzchniowej. |
|
Chromowanie dyfuzyjne (Cr) |
Dyfuzja chromu w powierzchnię sworznia – powstaje warstwa węglików chromu na rdzeniu z odpuszczonego martenzytu. |
|
Dyfuzja chromowo-wanadowa (Cr-V) |
Dyfuzja chromu i wanadu w powierzchnię sworznia. |
|
Dyfuzja wanadu (V) |
Dyfuzja wanadu w powierzchnię sworznia – powstaje bardzo twarda warstwa węglików wanadu na rdzeniu z odpuszczonego martenzytu. |
W metodach dyfuzyjnych pierwiastek stopowy – chrom lub wanad – wnika w powierzchnię stali i łączy się z zawartym w niej węglem, tworząc twarde węgliki. Warstwa nie jest nałożona na sworzeń, tylko powstaje w jego materiale. Nie ma więc granicy, na której mogłaby się odspoić lub złuszczyć pod obciążeniem, jak w przypadku klasycznej powłoki.
VANATEC™ to standard techniczny HEPU® dla łańcuchów rozrządu, którego podstawą jest obróbka sworzni metodą dyfuzji wanadu. Sam proces dyfuzji wanadu nie jest nowym wynalazkiem ani patentem – VANATEC™ definiuje konkretne parametry, które musi spełnić łańcuch, i łączy je w jeden, sprawdzalny standard.
Węgliki wanadu można wytwarzać także metodą proszkową lub gazową. W metodzie proszkowej elementy pakuje się w proszek metaliczny i wygrzewa w piecu – proces jest pracochłonny, a części mają skłonność do sklejania się, co utrudnia uzyskanie równomiernej warstwy. Metoda gazowa wymaga stosowania toksycznych i korozyjnych gazów. Ciekła kąpiel solna dokładnie otacza każdy sworzeń, dzięki czemu warstwa dyfuzyjna jest jednorodna na całej powierzchni – a to właśnie jednorodność decyduje o tym, jak przegub zużywa się w praktyce.
Parametry warstwy
|
Parametr |
Wartość |
|
Grubość warstwy węglików wanadu |
0,009–0,012 mm |
|
Twardość powierzchni |
do 2300 HV |
|
Struktura rdzenia |
odpuszczony martenzyt z niewielką ilością drobnych węglików wanadu |
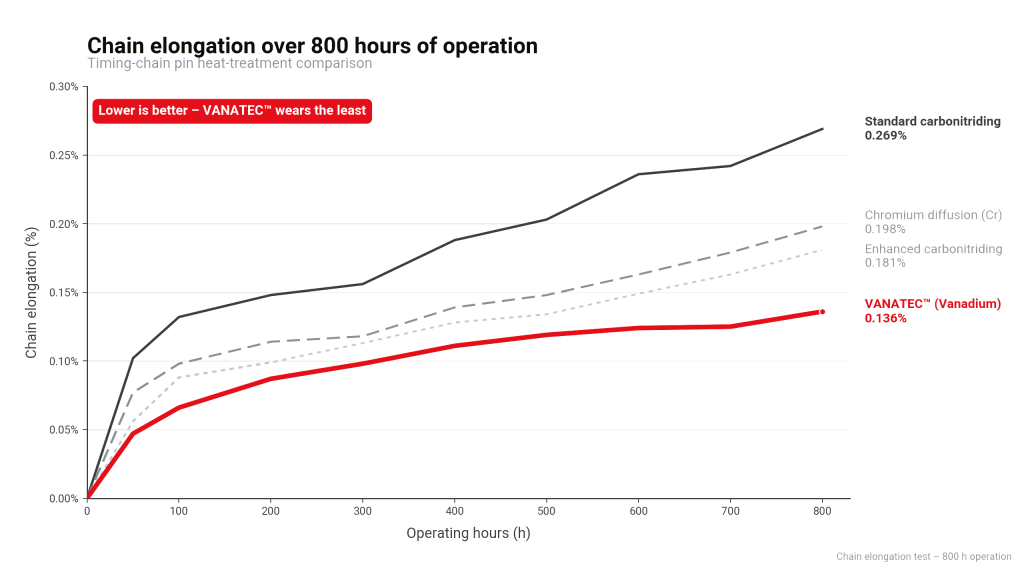
Cztery warianty obróbki sworzni porównano w identycznych warunkach: w teście trwałości trwającym 800 godzin bez przerwy przy 5500 obr./min. W warunkach eksploatacyjnych odpowiada to przebiegowi pojazdu ok. 150 000 km.
|
Obróbka sworznia |
Wydłużenie łańcucha po 800 h |
|
Dyfuzja wanadu (VANATEC™) |
0,136% |
|
Ulepszone węgloazotowanie |
0,181% |
|
Chromowanie dyfuzyjne |
0,198% |
|
Standardowe węgloazotowanie |
0,269% |

Łańcuch ze sworzniami po dyfuzji wanadu wydłużył się o ok. 50% mniej niż łańcuch ze sworzniami po standardowym węgloazotowaniu – co odpowiada ok. 2× wyższej odporności na zużycie w tym teście. Był to najlepszy wynik spośród badanych metod.
Łańcuchy VANATEC™ przeszły także badania twardości, analizę metalograficzną, pomiar chropowatości powierzchni oraz test montażu w pojeździe OEM.
Jak czytać te wyniki
Test mierzy zużycie i wydłużenie łańcucha w porównywalnych, kontrolowanych warunkach. Nie jest to pomiar całkowitej żywotności łańcucha w konkretnym samochodzie – ta zależy także od smarowania, jakości i interwałów wymiany oleju, stanu napinacza, sposobu eksploatacji i stanu pozostałych elementów napędu. Prawidłowy wniosek brzmi więc: w tych samych warunkach przegub ze sworzniem po dyfuzji wanadu zużywa się wolniej, a nie „łańcuch wytrzyma dwa razy dłużej”.
Łańcuch VANATEC™ montuje się dokładnie tak samo jak dotychczasowe łańcuchy – procedury montażu i ustawiania rozrządu pozostają bez zmian, a zestawy są kompatybilne z dotychczasowymi zastosowaniami.
Obróbka sworzni spowalnia zużycie przegubu, ale nie usuwa przyczyn opisanych wyżej. Łańcuch pracujący przy niskim ciśnieniu oleju w magistrali na skutek zanieczyszczeń blokujących prawidłowe działanie napinacza hydraulicznego nadal będzie zużywał się szybciej, niż powinien.
Łańcuch, napinacz, ślizgi, koła zębate i – jeśli występują – nastawniki VVT pracują w ściśle określonych tolerancjach i zużywają się razem.
Nowy łańcuch pracujący na zużytych kołach zębatych i ślizgach albo ze starym napinaczem nie będzie pracował prawidłowo niezależnie od tego, jak dobrze utwardzone są jego sworznie.