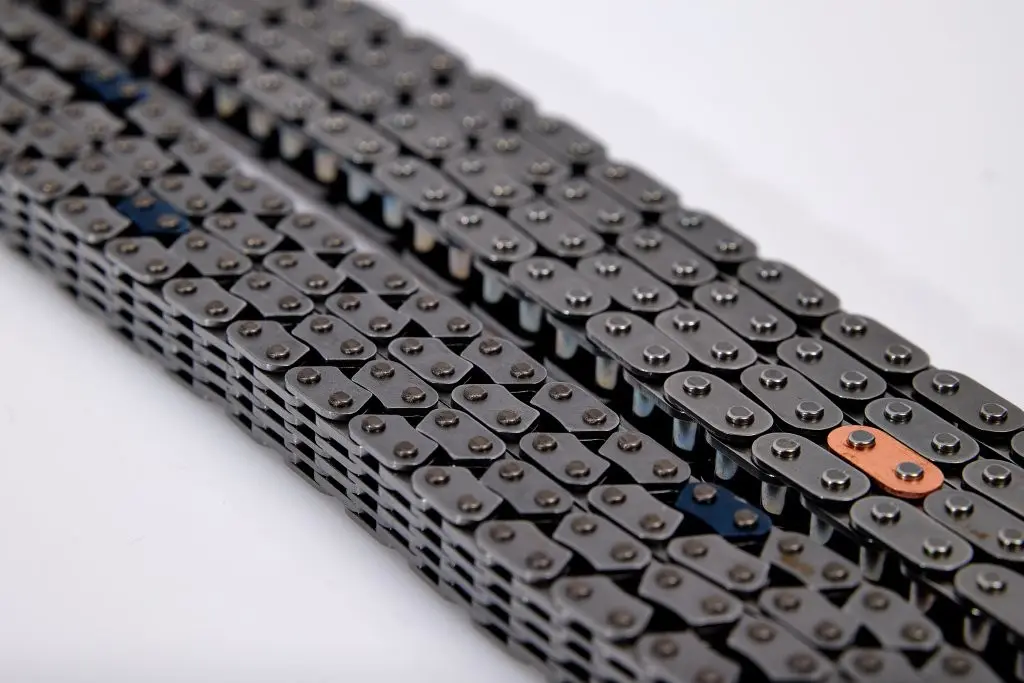
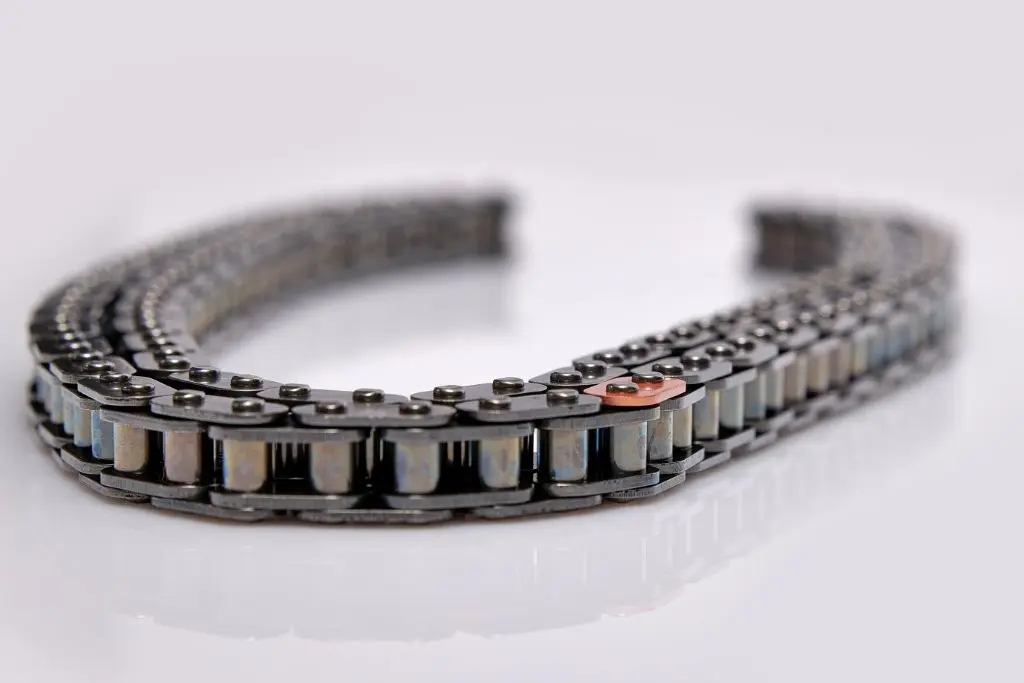
„Die Steuerkette hat sich gelängt“ – eine der häufigsten Aussagen bei der Diagnose des Steuertriebs. Doch anders als Gummi dehnen sich die einzelnen Kettenglieder nicht einfach aus.
Die tatsächliche Ursache der Kettenlängung liegt im Verschleiß ihrer Gelenkverbindungen: den Bolzen und Hülsen.
In diesem Artikel erklären wir, wie dieser Verschleiß entsteht, welche Faktoren ihn beschleunigen, woran er sich erkennen lässt und wie sich die Verschleißbeständigkeit bereits durch die Konstruktion und Oberflächenbehandlung der Kette verbessern lässt. Als Beispiel dient die Vanadium-Diffusionsbehandlung der Kettenbolzen.
Eine Steuerkette besteht aus zahlreichen Kettengliedern, die über Gelenkverbindungen miteinander verbunden sind. In jeder dieser Verbindungen bewegt sich der Bolzen relativ zur Hülse, wenn das Kettenglied in das Kettenrad ein- und wieder ausläuft. Diese Bewegung erfolgt unter der Zugbelastung der Kette und wiederholt sich bei jedem Umlauf – über die gesamte Lebensdauer hinweg viele Millionen Male.
Dabei entsteht Gleitreibung zwischen der Außenfläche des Bolzens und der Innenfläche der Hülse. Mit der Zeit verschleißen beide Kontaktflächen, wodurch das Spiel innerhalb der Gelenkverbindung zunimmt. Dadurch vergrößert sich geringfügig der Abstand zwischen den Achsen benachbarter Bolzen, die sogenannte Kettenteilung. An einer einzelnen Verbindung beträgt diese Veränderung lediglich wenige Hundertstelmillimeter. Da eine Steuerkette jedoch aus mehreren Dutzend solcher Verbindungen besteht, summiert sich der Verschleiß über die gesamte Kettenlänge.
Ein Rechenbeispiel verdeutlicht den Unterschied: Bei einer 1.000 mm langen Steuerkette entspricht eine Längung von 0,269 % einer zusätzlichen Länge von rund 2,7 mm. Bei 0,136 % sind es hingegen nur etwa 1,4 mm. Der Kettenspanner kann diese Längung bis zu einem gewissen Grad ausgleichen. Sein Verstellbereich ist jedoch begrenzt. Jeder zusätzliche Millimeter beeinflusst die relative Position von Nocken- und Kurbelwelle.
Wie schnell die Gelenkverbindungen einer Steuerkette verschleißen, hängt maßgeblich von den Betriebsbedingungen im Motor ab. In der Werkstattpraxis zeigen sich dabei immer wieder dieselben Einflussfaktoren.
Motoröl und Öldruck im Schmiersystem
Steuerkette, Führungsschienen und Kettenräder werden durch Motoröl geschmiert. Gleichzeitig ist die Funktion des hydraulischen Kettenspanners vom Öldruck abhängig. Überzogene Ölwechselintervalle, insbesondere bei Longlife-Intervallen, sowie Motoröle, die nicht den Herstellervorgaben entsprechen, können Ablagerungen in den Ölkanälen begünstigen und die Ölversorgung im oberen Motorbereich beeinträchtigen.
Die Folge: Der Kettenspanner reagiert verzögert. Die Steuerkette läuft ungleichmäßig und wechselt zwischen zu geringer und hoher Spannung. Die dabei entstehenden ruckartigen Belastungen beanspruchen die Gelenkverbindungen zusätzlich.
Verunreinigungen im Motoröl
In Motoren mit Direkteinspritzung sowie Abgasrückführung (AGR) und Diesel- bzw. Ottopartikelfiltern (DPF/OPF) können Rußpartikel in das Motoröl gelangen. Diese wirken wie feine Schleifpartikel und zirkulieren im gesamten Schmiersystem. Dadurch beschleunigen sie den Verschleiß gleitender Kontaktflächen – insbesondere an den Bolzen und Hülsen der Steuerkette.
Hohe Belastungen moderner Motoren
Downsizing und Turboaufladung gehören heute zu den etablierten Konzepten im Motorenbau. Sie ermöglichen eine hohe Leistungsdichte, erhöhen jedoch gleichzeitig die spezifischen mechanischen Belastungen. Zugleich kommen zunehmend leichtere und schmalere Steuerketten mit geringerer Kettenteilung zum Einsatz. Die reduzierte Masse ist besonders bei schnellen und dynamischen Drehzahländerungen von Bedeutung.
Hinzu kommen Drehschwingungen der Kurbelwelle sowie häufige Kaltstarts, bei denen sich der erforderliche Öldruck erst aufbauen muss. Auch geregelte Ölpumpen arbeiten teilweise mit niedrigeren Öldrücken als bei älteren Motorengenerationen.
Die Längung einer Steuerkette beginnt an den Gelenkverbindungen. Wie schnell diese verschleißen, hängt maßgeblich von den Oberflächeneigenschaften der Kettenbolzen ab. Entscheidend sind dabei die Härte, Dicke und Gleichmäßigkeit der gehärteten Randschicht sowie deren Verbindung zum Grundwerkstoff. Um diese Eigenschaften gezielt zu verbessern, werden Steuerkettenbolzen thermochemisch behandelt.
Auf dem Markt kommen verschiedene Verfahren zum Einsatz:
| Behandlungsverfahren | Funktionsweise |
|---|---|
| Konventionelles Carbonitrieren |
Anreicherung der Stahloberfläche mit Kohlenstoff und Stickstoff und anschließendes Härten. Das am weitesten verbreitete Verfahren. |
| Optimiertes Carbonitrieren |
Weiterentwickelte Variante des Carbonitrierens mit angepassten Prozessparametern, die eine dichtere Gefügestruktur der Randschicht ermöglicht. |
|
Diffusionsverchromen (Cr) |
Chrom diffundiert in die Bolzenoberfläche und bildet eine Chromcarbidschicht auf einem angelassenen martensitischen Kerngefüge. |
| Chrom-Vanadium-Diffusion (Cr-V) | Chrom diffundiert in die Bolzenoberfläche und bildet eine Chromcarbidschicht auf einem angelassenen martensitischen Kerngefüge. |
| Vanadium-Diffusionsbehandlung (V) |
Vanadium diffundiert in die Bolzenoberfläche und bildet eine besonders harte Vanadiumcarbidschicht auf einem angelassenen martensitischen Kerngefüge. |
Eine Diffusionsschicht ist keine Beschichtung
Bei Diffusionsverfahren dringt das Legierungselement – beispielsweise Chrom oder Vanadium – in die Stahloberfläche ein und verbindet sich dort mit dem enthaltenen Kohlenstoff zu besonders harten Carbiden.
Anders als bei einer herkömmlichen Beschichtung wird die Schutzschicht nicht nachträglich auf den Bolzen aufgetragen, sondern entsteht direkt im Werkstoff selbst. Dadurch bildet sich keine klassische Grenzfläche zwischen einer aufgetragenen Beschichtung und dem Grundmaterial, an der sich die Schicht unter Belastung ablösen oder abplatzen könnte.
VANATEC™ steht für den technischen Qualitätsstandard von HEPU® bei Steuerketten, der auf der Vanadium-Diffusionsbehandlung der Kettenbolzen basiert. Das Vanadium-Diffusionsverfahren selbst ist weder eine neue Erfindung noch ein patentiertes Verfahren. VANATEC™ definiert vielmehr konkrete technische Anforderungen, die eine Steuerkette erfüllen muss, und vereint diese zu einem einheitlichen, überprüfbaren Qualitätsstandard.
So funktioniert das Verfahren
Warum ein Salzbad?
Vanadiumcarbidschichten lassen sich auch mithilfe von Pulver- oder Gasverfahren erzeugen. Beim Pulververfahren werden die Bauteile in Metallpulver eingebettet und anschließend im Ofen erhitzt. Dieses Verfahren ist aufwendig und birgt das Risiko, dass die Bauteile aneinanderhaften, wodurch eine gleichmäßige Schichtbildung erschwert wird. Das Gasverfahren hingegen erfordert den Einsatz giftiger und korrosiver Gase.
Ein flüssiges Salzbad umschließt dagegen jeden einzelnen Kettenbolzen vollständig. Dadurch entsteht eine gleichmäßige Diffusionsschicht über die gesamte Oberfläche. Genau diese Gleichmäßigkeit ist entscheidend für ein kontrolliertes und möglichst geringes Verschleißverhalten der Gelenkverbindungen.
Schichteigenschaften
| Parameter | Wert |
|---|---|
| Dicke der Vanadiumcarbidschicht | 0.009–0.012 mm |
| Oberflächenhärte |
bis zu 2.300 HV |
| Gefügestruktur des Bolzenkerns | Angelassener Martensit mit einem geringen Anteil fein verteilter Vanadiumcarbide |
Ergebnisse im Vergleichstest
In einem Dauerbelastungstest wurden vier unterschiedliche Verfahren zur Behandlung der Kettenbolzen unter identischen Bedingungen verglichen. Der Test lief 800 Stunden ununterbrochen bei 5.500 U/min. Unter realen Betriebsbedingungen entspricht dies einer Fahrleistung von rund 150.000 km.
| Behandlungsverfahren | Kettenlängung nach 800 Stunden |
|---|---|
| Vanadium-Diffusionsbehandlung (VANATEC™) | 0.136% |
| Optimiertes Carbonitrieren | 0.181% |
| Diffusionsverchromen | 0.198% |
| Konventionelles Carbonitrieren | 0.269% |
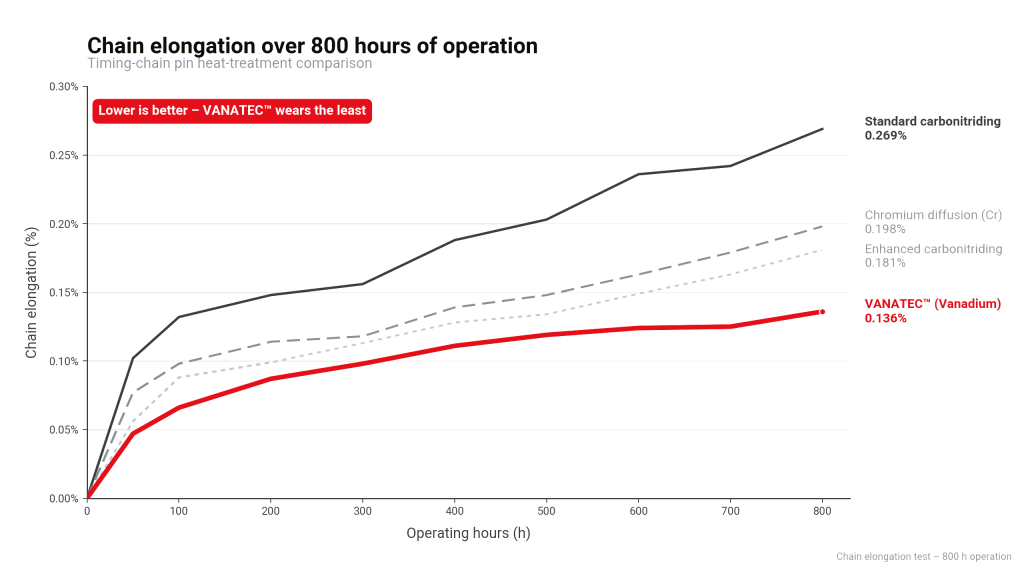
Die Steuerkette mit vanadiumbehandelten Bolzen zeigte eine rund 50 % geringere Längung als die Kette mit konventionell carbonitrierten Bolzen. Im Test entspricht dies einer etwa doppelt so hohen Verschleißbeständigkeit – dem besten Ergebnis aller untersuchten Verfahren.
VANATEC™ Steuerketten wurden außerdem Härteprüfungen, metallografischen Analysen, Rauheitsmessungen und einem Einbautest in einem Serienfahrzeug unterzogen.
Unveränderte Montage
VANATEC™ Steuerketten werden wie bisherige Steuerketten montiert. Montageabläufe und Steuerzeiten bleiben unverändert. Die Sätze passen weiterhin zu den vorgesehenen Fahrzeuganwendungen.
Auch harte Bolzen brauchen Öl
Die Oberflächenbehandlung reduziert den Verschleiß, beseitigt aber nicht dessen Ursachen. Verunreinigungen können den hydraulischen Kettenspanner beeinträchtigen und den Öldruck senken. Auch eine VANATEC™ Steuerkette verschleißt unter solchen Bedingungen schneller.
Das komplette System austauschen
Steuerkette, Kettenspanner, Führungsschienen, Kettenräder und gegebenenfalls Nockenwellenversteller arbeiten mit engen Toleranzen und verschleißen gemeinsam.
Eine neue Kette kann mit verschlissenen Kettenrädern, Führungsschienen oder einem alten Kettenspanner nicht optimal funktionieren – unabhängig von der Härte ihrer Bolzen.